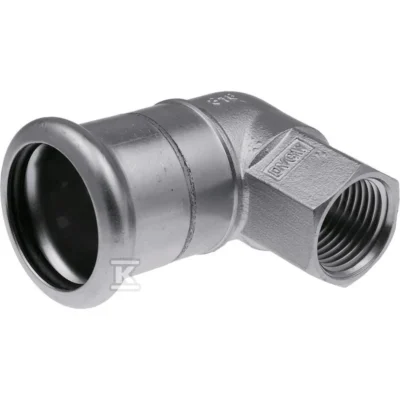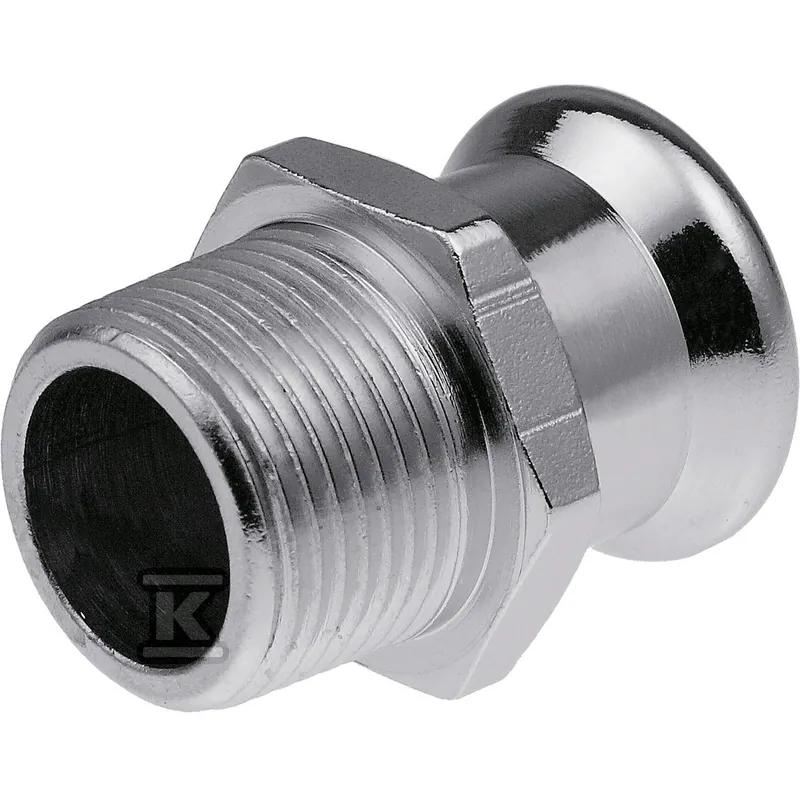


Popis: Lisovací koncovka GZ KAN-therm Steel 35 × R 1 1/4″
- 35 mm × R 1¼″
- vnější závit
- lisovací profily typu M
- pozinkovaná ocel
- 16 bar
- EPDM až 135 °C
Lisovací přechodka GZ KAN-therm Steel 35 × R 1¼″ je tvarovka z pozinkované uhlíkové oceli pro systém KAN-therm Steel. Jeden konec se lisuje na trubku 35 mm, druhý má vnější závit R 1¼″ pro připojení k prvku s vnitřním závitem. Používá se v uzavřených tlakových instalacích ústředního topení, chladicí vody, technologického tepla a solárních okruhů, též při výměně starých ocelových instalací.
Přechodka GZ 35 R 1¼″ — kterou velikost zvolit
První číslo v názvu je průměr lisované trubky a R značí válcový vnější závit. Další tvarovky: ocelové lisovací systémy.
| Model | Rozměr (trubka × závit) |
|---|---|
| Koncovka GZ Steel 18 R3/4″ | 18 × R ¾″ |
| Koncovka GZ Steel 22 R1″ | 22 × R 1″ |
| Koncovka GZ Steel 35 R1″ | 35 × R 1″ |
| Přechodka GZ 35 R 1¼″ (tento produkt) | 35 × R 1¼″ |
| Koncovka GZ Steel 42 R1½″ | 42 × R 1½″ |
Materiál a těsnění přechodky GZ 35 R 1¼″
- Materiál: uhlíková ocel RSt 34-2 (č. materiálu 1.0034 dle DIN EN 10305-3), vnějšně zinkovaná (Fe/Zn 88, 8–15 μm).
- O-kroužek EPDM montovaný z výroby: −35 až 135 °C, krátkodobě 150 °C, barva černá.
- O-kroužek FPM/Viton k výměně svépomocí: −30 až 200 °C, krátkodobě 230 °C, barva zelená; nepoužívat pro teplou vodu.
- Médium a teplota závisí na O-kroužku. Pro stlačený vzduch a oleje konzultujte použití s technickým poradenstvím KAN-therm.
Lisovací kleště, tlak a shoda
Přechodka GZ 35 R 1¼″ spolupracuje s trubkami KAN-therm Steel z uhlíkové oceli (tyč 6 m, ø12–108 mm). Lisuje se lisovacími kleštěmi s čelistmi nebo objímkami s profilem M (Novopress, REMS, Klauke a nástroje KAN-therm). Maximální provozní tlak při profilu M je 16 bar. Profil HP (25 bar) se týká lisovacích kleští Novopress pro trubky 12–54 mm v instalacích naplněných vodou. Funkce LBP (Leak Before Press) signalizuje nezalisované spojení.
Montáž — na co nezapomenout
- Lisujte výhradně lisovacími kleštěmi s profilem M nebo HP odpovídajícím velikosti trubky.
- Před lisováním zkontrolujte, zda je O-kroužek na místě a odpovídá médiu (EPDM nebo FPM).
- Spojení se provádí bez otevřeného plamene.
- Závit R 1¼″ utěsněte podle typu armatury, ke které připojujete.